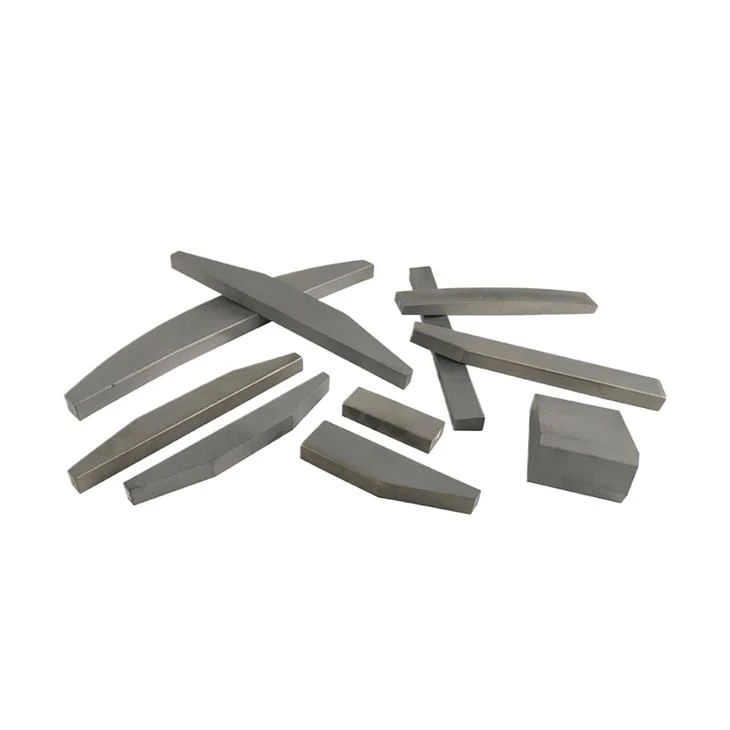
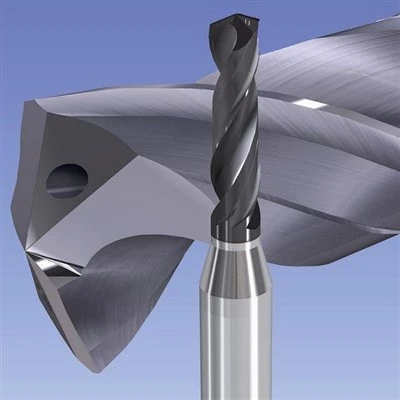
Griešanas instrumentos izmantotajiem materiāliem ir jābūt ar augstu augstas -temperatūras cietību un nodilumizturību, nepieciešamo lieces izturību, triecienizturību un ķīmisko inerci, labu apstrādājamību (griešana, kalšana un termiskā apstrāde) un izturīgiem pret deformāciju.
Parasti augsta materiāla cietība korelē ar augstu nodilumizturību; augsta lieces izturība arī korelē ar augstu triecienizturību. Tomēr, jo augstāka ir materiāla cietība, jo zemāka ir tā lieces izturība un triecienizturība. Ātrgaitas tērauds tā augstās lieces izturības, triecienizturības un labās apstrādājamības dēļ joprojām ir visplašāk izmantotais griezējinstrumentu materiāls, kam seko cementēts karbīds.
Griezējinstrumentu materiālu veiktspēja galvenokārt ir balstīta uz līdzsvaru starp trim galvenajām īpašībām: nodilumizturība, stingrība (noturība pret šķembām) un augstas{0}}temperatūras cietība (īpašība saglabāt cietību un ķīmisko stabilitāti augstā temperatūrā). Ātrgaitas tēraudam ir augsta izturība, bet zema cietība, savukārt PCD ir augsta, bet zema stingrība. Cementētais karbīds (superkarbīds) nodrošina labu līdzsvaru starp cietību un stingrību, un tam ir augsta tolerance pret augstām griešanas temperatūrām, tādējādi iegūstot plašu pielietojumu. Vanādija (V) saturs ietekmē nodilumizturību, molibdēna (Mo) saturs ietekmē izturību, un kobalta (Co) pievienošana palīdz uzlabot cietību augstā temperatūrā. Polikristāliskais kubiskais bora nitrīds ir piemērots augstas -cietības rūdīta tērauda un cietā čuguna uc griešanai; polikristāliskais dimants ir piemērots krāsaino metālu, sakausējumu, plastmasas un stiklšķiedras uc griešanai; oglekļa instrumentu tērauds un leģētais instrumentu tērauds tiek izmantoti tikai kā instrumenti, piemēram, vīles, presformas un krāni. Polikristāliskais dimants (PCD) un polikristāliskais kubiskais bora nitrīds (PCBN) kopā tiek saukti par īpaši cietiem instrumentu materiāliem. Tiem ir ārkārtīgi augsta cietība, nodilumizturība, lieliska termiskā stabilitāte un laba siltumvadītspēja. PCD labi apstrādā krāsaino metālu un nemetāliskus materiālus, savukārt PCBN īpaši izmanto augstas{16}}cietības melno metālu materiālu apstrādei. Pateicoties šīm īpašībām, īpaši cietie instrumenti tiek plaši izmantoti ātrdarbīgā, sausā griešanas un grūti{19}}apstrādājamos{20}}materiālos. To pētniecības, attīstības un industrializācijas līmenis ir kļuvis par vienu no galvenajiem rādītājiem, lai novērtētu ražošanas nozares visaptverošo spēku. Karbīda indeksējamie ieliktņi ir pārklāti ar titāna karbīda, titāna nitrīda, alumīnija oksīda cietajiem slāņiem vai kompozītmateriālu cietajiem slāņiem, izmantojot ķīmisko tvaiku pārklāšanu. Izstrādājamo fizisko tvaiku pārklāšanas metodi var izmantot ne tikai cementēta karbīda instrumentiem, bet arī ātrgaitas tērauda instrumentiem, piemēram, urbjiem, plīts virsmām, krāniem un gala frēzēm. Cietie pārklājumi darbojas kā barjeras, kas kavē ķīmisko difūziju un siltuma vadītspēju, kas palēnina instrumentu nodilumu griešanas laikā. Pārklāto ieliktņu kalpošanas laiks ir aptuveni 1 līdz 3 reizes ilgāks nekā nepārklātu ieliktņu kalpošanas laiks. Pārklāšanas tehnoloģija ir kļuvusi par vienu no trim galvenajām tehnoloģijām, kas veido mūsdienu griezējinstrumentus. Daudzkomponentu kompozītmateriālu pārklājumi, piemēram, TiAlN, TiAlCN un CrSiN, kā arī daudzslāņu pārklājumi, kas radušies plēves materiālu daudzelementu sakausēšanas un pārklāšanas procesu kombināciju dažādošanas rezultātā, ir ļāvuši instrumentiem iegūt labas visaptverošas īpašības, piemēram, augstu nodilumizturību, spēcīgu termisko stabilitāti un zemu berzi. Nano-komponentu un nano-plānās plēves pārklājumu mikrostruktūra ir nodrošinājusi jaunus risinājumus grūti-apstrādājamu-materiālu griešanai. Dimanta pārklājumi un dimantiem līdzīgi oglekļa (DLC) pārklājumi ir sasnieguši labus rezultātus grafīta detaļu un šķiedru-stiegrotu nemetālisku materiālu un krāsaino metālu sakausējumu materiālu apstrādē. Sakarā ar to, ka daļās, kas darbojas augstā temperatūrā, augstā spiedienā, lielā ātrumā un korozīvā šķidrā vidē, arvien vairāk tiek izmantoti grūti -apstrādājami-materiāli, griešanas procesu automatizācijas līmenis un prasības attiecībā uz apstrādes precizitāti kļūst arvien stingrākas. Lai pielāgotos šai situācijai, griezējinstrumentu attīstības virziens būs vērsts uz jaunu instrumentu materiālu izstrādi un pielietošanu; turpinot pilnveidot tvaiku pārklājuma pārklājumu tehnoloģiju instrumentiem, lai uz augstas -stingrības un augstas-izturības pamatnēm uzklātu pārklājumus ar augstāku cietību, labāk atrisinot pretrunas starp instrumentu materiālu cietību un izturību; indeksējamo rīku struktūras tālāka attīstība; instrumentu ražošanas precizitātes uzlabošana, produktu kvalitātes atšķirību samazināšana un instrumentu izmantošanas optimizēšana.
Instrumentu materiālus var plaši iedalīt šādās kategorijās: ātrgriezējs{0}}tērauds, cementēts karbīds, metālkeramika, keramika, polikristālisks kubiskais bora nitrīds un polikristālisks dimants.